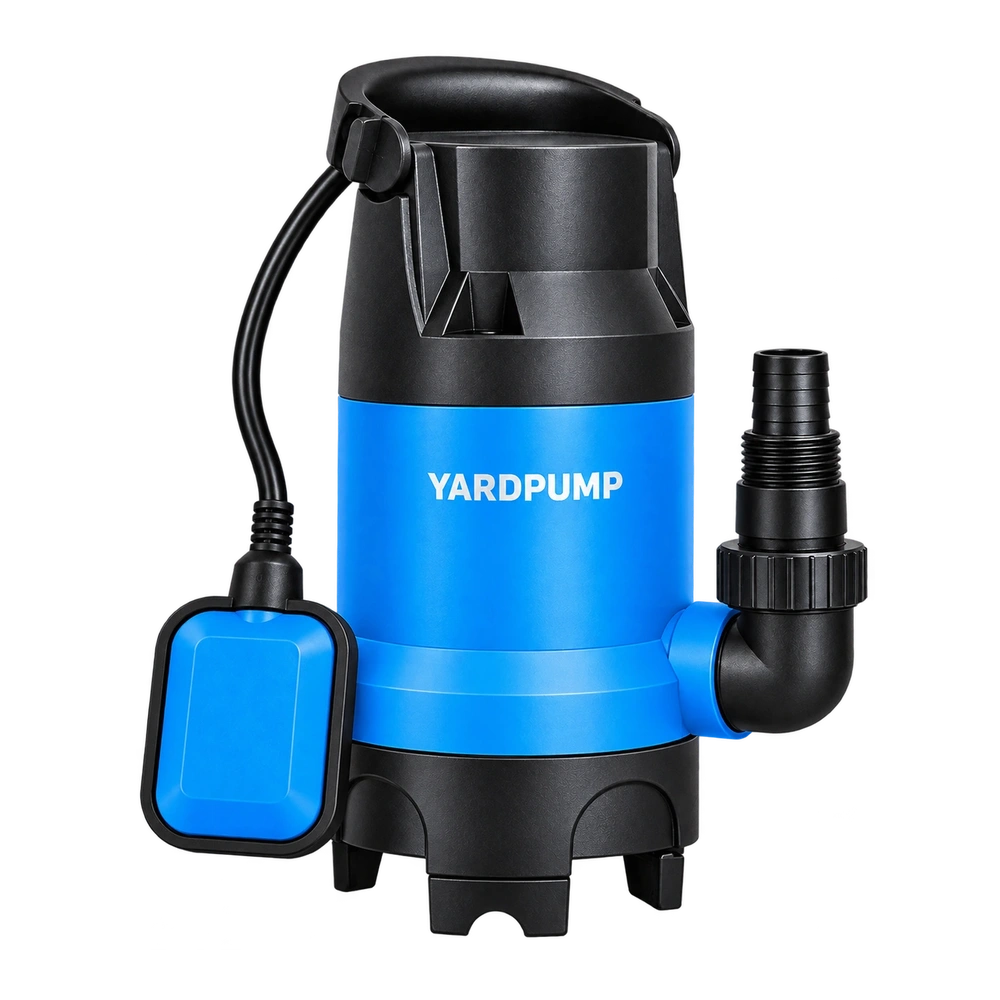
以塑料壳体返件调查为例:“塑料泵壳沿一条线裂开了,是不是模具接缝没做好?”先不要把所有线都称为接缝。注塑熔接线、模具合模线和后续装配或焊接接头,是不同结构。识别裂纹究竟沿着哪一类位置发展,才能决定查模流、模具、材料,还是连接工艺。
三种线,形成机理不同
合模线是模具不同部分接合在制件表面的痕迹,附近可能出现飞边或错位。它描述模具分界位置,不代表塑料内部一定存在两股熔体的结合界面。飞边严重需要处理,但表面有合模痕不等于该处必然漏水。
熔接线是在注塑过程中,分开的熔体流动前沿重新相遇形成的区域。孔、嵌件、筋位或多个浇口都可能影响其位置。流动前沿的温度、结合状态、气体排出以及增强纤维取向,会影响该区域性能。
装配接头则是独立零件通过螺钉、胶粘或焊接等形成的连接面。沿焊缝漏水,应查接头和焊接工艺;沿注塑熔接线开裂,则可能需要从成型及受力重新评估。两者中文都有“接”字,检验路径却不能混用。
可见线痕,不等于不合格;看不见,也不等于没有风险
有些熔接线只表现为颜色或光泽变化,有些肉眼不明显。是否构成问题,要看其所处受力区域、材料和成型质量,以及对应的性能要求。不能把“外观处理到看不见”当作强度验证完成,也不能因有线就直接判定整批漏水。
增强塑料尤其需要考虑纤维在汇流区域的取向。加强筋增加了某些方向的刚度,也可能改变流动与汇合位置。单纯加厚,未必改善该处结合,反而可能带来收缩或其他成型问题,必须结合完整零件评价。
裂纹返件应该保留哪些信息?
先断电隔离并保持零件原状。记录裂纹起点、走向、内外表面、螺钉或接管位置,以及是否有冲击、管路拉扯或化学接触。拍照要有尺度和方向,不能只拍一张没有位置关系的特写。
保留模穴号、批次、材料标识和装配记录。若同一模穴或同一成型时段聚集异常,这对调查有价值,但不能在没有样本统计时称为“普遍缺陷”。返件若先打磨、补胶或撬开,裂纹起点和断口信息可能被破坏。
怎样安排验证,才能找到真正原因?
| 观察结果 | 优先核对方向 | 需要避免的跳跃结论 |
|---|---|---|
| 裂纹与汇流区接近 | 浇口、排气、成型窗口、局部受力 | 所有熔接线都不合格 |
| 裂纹靠近螺钉柱 | 紧固、柱体几何、残余应力 | 只要换更硬塑料即可 |
| 漏点位于独立焊缝 | 接头设计、清洁、焊接过程 | 与注塑熔接线是同一问题 |
| 裂纹伴随外部拉扯痕 | 接管支撑、冲击、安装受力 | 出厂水密通过就没有结构问题 |
必要时由有能力的人员做断口观察、局部切片、成型对比及代表性结构试验。模拟结果能帮助找流动前沿,但不能代替实际成型件验证。试验应覆盖使用温度、介质、承压及外部负荷等已批准条件。
对OEM采购,哪些要求比“壳体要结实”更有效?
图纸和批准资料应标明关键受力或密封区域,明确材料牌号、回用料政策和工艺变更控制。新模、换模穴、调整浇口或更换材料后,应按风险重新确认,而不是只比较重量。
批量监控可结合外观、过程记录和经过确认的性能抽检。压力或泄漏试验必须使用批准的介质、压力和防护,不应让现场随意加压找裂点。发现异常要隔离批次、追溯条件,再判断是成型偏移、设计边界还是使用负荷。
常见问题
合模线打磨平了,强度会提高吗?
通常只是外观处理,不能证明内部结合或承载改善。过度打磨还可能减薄局部,需要按批准工艺操作。
玻纤含量提高,就能解决熔接线开裂吗?
不能直接推定。纤维比例和取向、树脂韧性、成型条件及零件几何共同影响表现,需要整体验证。
每台都做水密测试,还需要结构耐久吗?
需要按风险确定。短时水密说明当时的密封状态,不能自动覆盖长期温度、载荷循环和裂纹扩展。