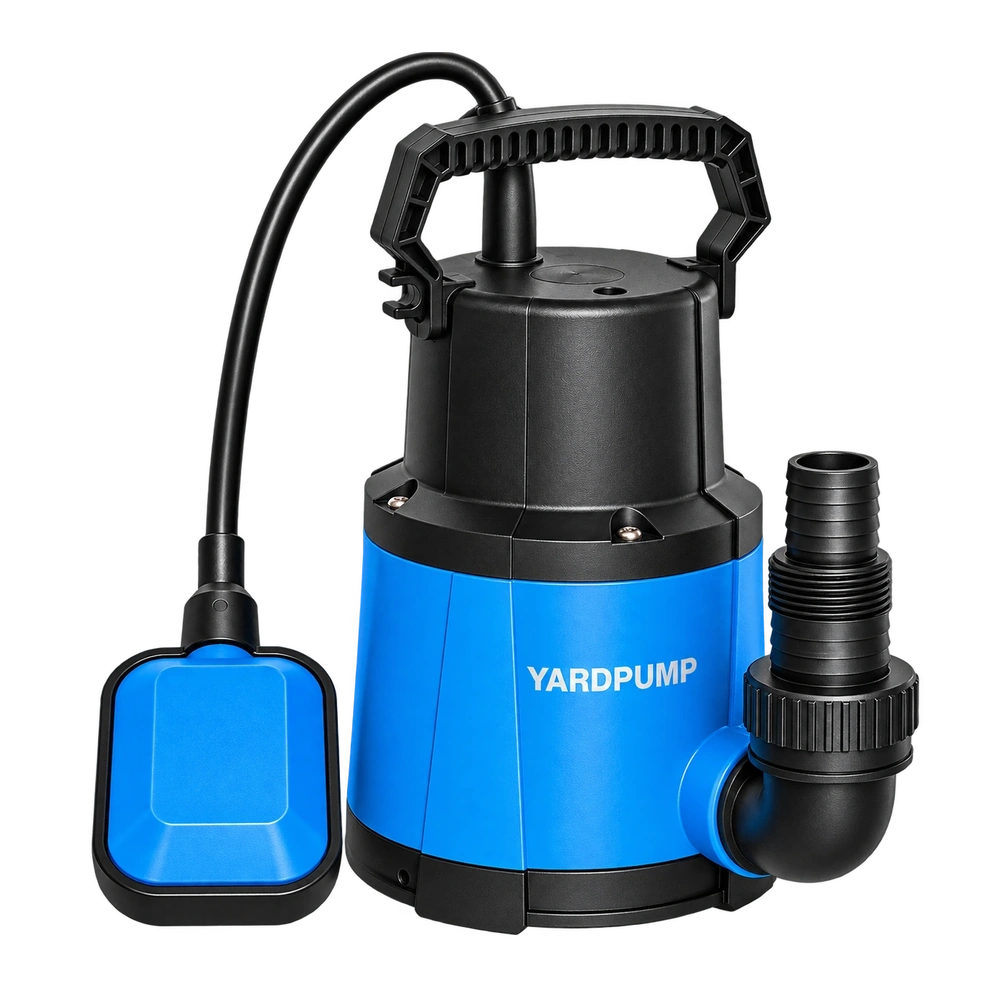
以一种可能的绕组返修场景为例。小型潜水泵的转子可以顺畅转动,返件绕组却在出槽边缘留下了可疑损伤。定子冲片边上摸到的毛刺是否有关?可能有关。转子气隙涉及内圆,而槽绝缘把漆包线与铁芯隔开。冲片边缘即使远离转子,也可在装槽纸、嵌线或整形时压伤槽衬。必须匹配损伤位置与装配路线;光凭齿顶有亮边或线圈有一处烧黑,不能判定毛刺就是起点。
找原位证据,不靠一圈手感
把返件交给合格人员按流程断电隔离、确认储能已处置后检查。区分冲片孔边的翻料、叠片错阶和定位处的压伤,记录方向、槽号和端面位置。不要徒手扫毛刺。槽衬上有沿嵌线方向的一条长划痕时,检查是否对应实际越过的槽口或工装导向面;有集中缺口时,检查冲片台阶、槽楔边或局部折边。烧损严重会抹去起点,必要时从同批未运行件抽取批准的解剖样本,不能用严重炭化图像替代装配证据。
举例说,假设样本甲、乙的转子侧都不擦碰,但甲的槽纸只在驱动端第二槽折边上有反复出现的切口。把切口与叠片边缘一一对位,并用未装绕组的同批定子和按同一方式装入的见证件复核,比只验内圆尺寸更有辨别力。乙如果呈多个槽统一深度擦伤,也要排查整形或导线进入路径。这个示例不说明缺陷比例,更不规定所有叠片的允许毛刺值。
区分材料缺陷和装配诱因
从图纸取指定检查位置、方向和测法,拿该位置的尺寸及表面记录与批准件比较;有毛刺方向要求时对齐冲压、堆叠和装配方向。再回看送料、模具维护、槽衬材料、纸边伸出、整形压力和导具状态。分别留样:铁芯装配前、装完槽衬后、嵌线后。某一步首次出现的压痕,比事后修磨那条边更有价值。未经批准不要刮磨已装线的铁芯,磨屑和工具都可能带来新的绝缘和污染问题。
从采购一侧,把冲片批、工装号、槽纸批和完工泵串在一起。模具维护或更换槽衬后,要求首件沿装配工序复查,并按批准的电气试验文件决定补验。通过一次工厂电测不表示潜在的机械切口不存在,反过来,试验失败也不只会由毛刺导致。若水迹路径、测试夹具或运输挤压也能解释损伤,先保留多个根因,增加对照样本。
有时毛刺方向本来受控,却在分段堆叠后被翻转,恰好在端部形成倒钩。对照件应从生产流程中按实际方向取出而不是散片临时拼放。还要拍下槽纸仍在位时突出端面的连续状态,否则拆纸的动作也可能留下类似缺口。要用截面确认时,先把待切位置标出来,在图上区分原始伤痕和切样新边。不要仅凭磨下来的碎屑归罪于冲压,碎屑也可能来自槽楔修整或工装。经销商可以把返件编号、首次故障时点和外部水迹交厂分析;它不需要拆绝缘件,只要保全原状。结论若只来自一个烧损件且尚无对照,应把该判断标成待验证。
同一槽编号必须以同一个端面和起始标记为准。
常见问题
内圆通规合格,可以不查槽口吗?
不能用一个代替另一个。通规主要约束转子空间;槽边状态关系到导线和槽衬。
换厚一点的绝缘纸就解决了吗?
不一定。厚度受槽内空间、温升、绝缘体系和嵌线要求约束,换纸还要查原先压痕来源。
一批只有一台故障,为什么要保留相邻样本?
同批未运行件可用于区分装配损伤与烧损后果。抽样和放行仍按质量计划决定。